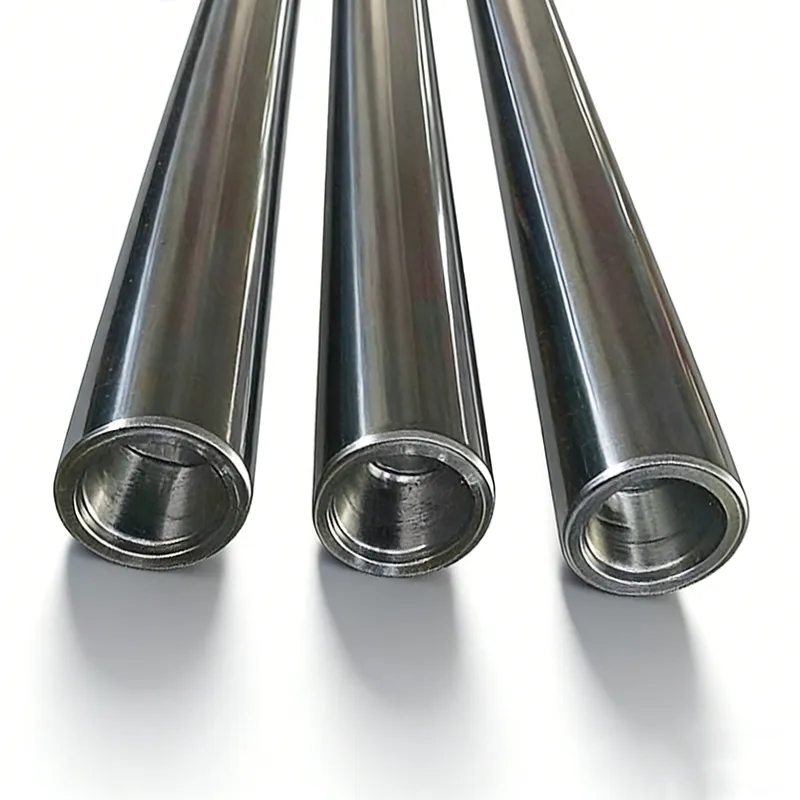
Cilindro hidráulico con vástago hueco


La barra guía es un componente crítico de conexión y soporte de un cilindro hidráulico. Se utiliza ampliamente en actuadores hidráulicos y neumáticos, caracterizándose por movimientos de alta frecuencia y requisitos técnicos rigurosos, lo que la convierte en un componente de movimiento de precisión.
Tomando como ejemplo un cilindro hidráulico, este consta principalmente de un cuerpo de cilindro, vástago del pistón, pistón y tapas extremas.
La calidad del mecanizado del vástago del pistón afecta directamente la vida útil y la confiabilidad operativa de todo el cilindro.
El mecanizado de vástagos de pistón requiere alta precisión. La rugosidad superficial especificada es Ra 0,4–0,8 μm, con estrictos requisitos de coaxialidad y resistencia al desgaste.
Estructuralmente, el vástago del pistón es un componente de eje esbelto, lo cual hace que su mecanizado sea particularmente difícil y ha representado un reto prolongado para los ingenieros de fabricación.
Reforzamiento superficial mediante rectificado con rodillos
Se aplican procesos de tratamiento superficial para mejorar la resistencia a la corrosión del vástago del pistón y retrasar la iniciación y propagación de grietas por fatiga, mejorando así su resistencia a la fatiga. Mediante el rectificado con rodillos, se forma una capa endurecida por deformación en frío sobre la superficie. Este proceso reduce la deformación elástica y plástica en la superficie de contacto, mejorando significativamente la resistencia al desgaste superficial, eliminando al mismo tiempo defectos por quemaduras de rectificado comúnmente provocados por procesos convencionales de rectificado. Tras el rectificado con rodillos, la reducción de la rugosidad superficial mejora la precisión del ajuste y disminuye la fricción entre el vástago del pistón y las juntas o anillos de sellado durante el movimiento alternativo. Esto minimiza el desgaste de las juntas y prolonga la vida útil general del cilindro hidráulico. Por tanto, el rectificado con rodillos es reconocido como un proceso de acabado superficial de alta calidad y confiable en la fabricación de vástagos de pistón. Especificaciones técnicas del vástago del pistón
Tolerancia de la barra guía: F7–F9
Rugosidad superficial de la barra guía: Ra 0,3–0,6 μm
Dureza superficial de la barra guía: HRC 58–64 Profundidad de la capa endurecida (superficie del vástago del pistón): 1–3 mm
Precisión de mecanizado (juego radial): 0,02–0,05 mm
Rectitud: ≤ 5 μm por cada 100 m
Espesor del chapado de cromo: 0,025–0,035 mm
Se aplican procesos de tratamiento superficial para mejorar la resistencia a la corrosión del vástago del pistón y retrasar la iniciación y propagación de grietas por fatiga, mejorando así su resistencia a la fatiga. Mediante el rectificado con rodillos, se forma una capa endurecida por deformación en frío sobre la superficie. Este proceso reduce la deformación elástica y plástica en la superficie de contacto, mejorando significativamente la resistencia al desgaste superficial, eliminando al mismo tiempo defectos por quemaduras de rectificado comúnmente provocados por procesos convencionales de rectificado. Tras el rectificado con rodillos, la reducción de la rugosidad superficial mejora la precisión del ajuste y disminuye la fricción entre el vástago del pistón y las juntas o anillos de sellado durante el movimiento alternativo. Esto minimiza el desgaste de las juntas y prolonga la vida útil general del cilindro hidráulico. Por tanto, el rectificado con rodillos es reconocido como un proceso de acabado superficial de alta calidad y confiable en la fabricación de vástagos de pistón. Especificaciones técnicas del vástago del pistón
Tolerancia de la barra guía: F7–F9
Rugosidad superficial de la barra guía: Ra 0,3–0,6 μm
Dureza superficial de la barra guía: HRC 58–64 Profundidad de la capa endurecida (superficie del vástago del pistón): 1–3 mm
Precisión de mecanizado (juego radial): 0,02–0,05 mm
Rectitud: ≤ 5 μm por cada 100 m
Espesor del chapado de cromo: 0,025–0,035 mm
Productos recomendados
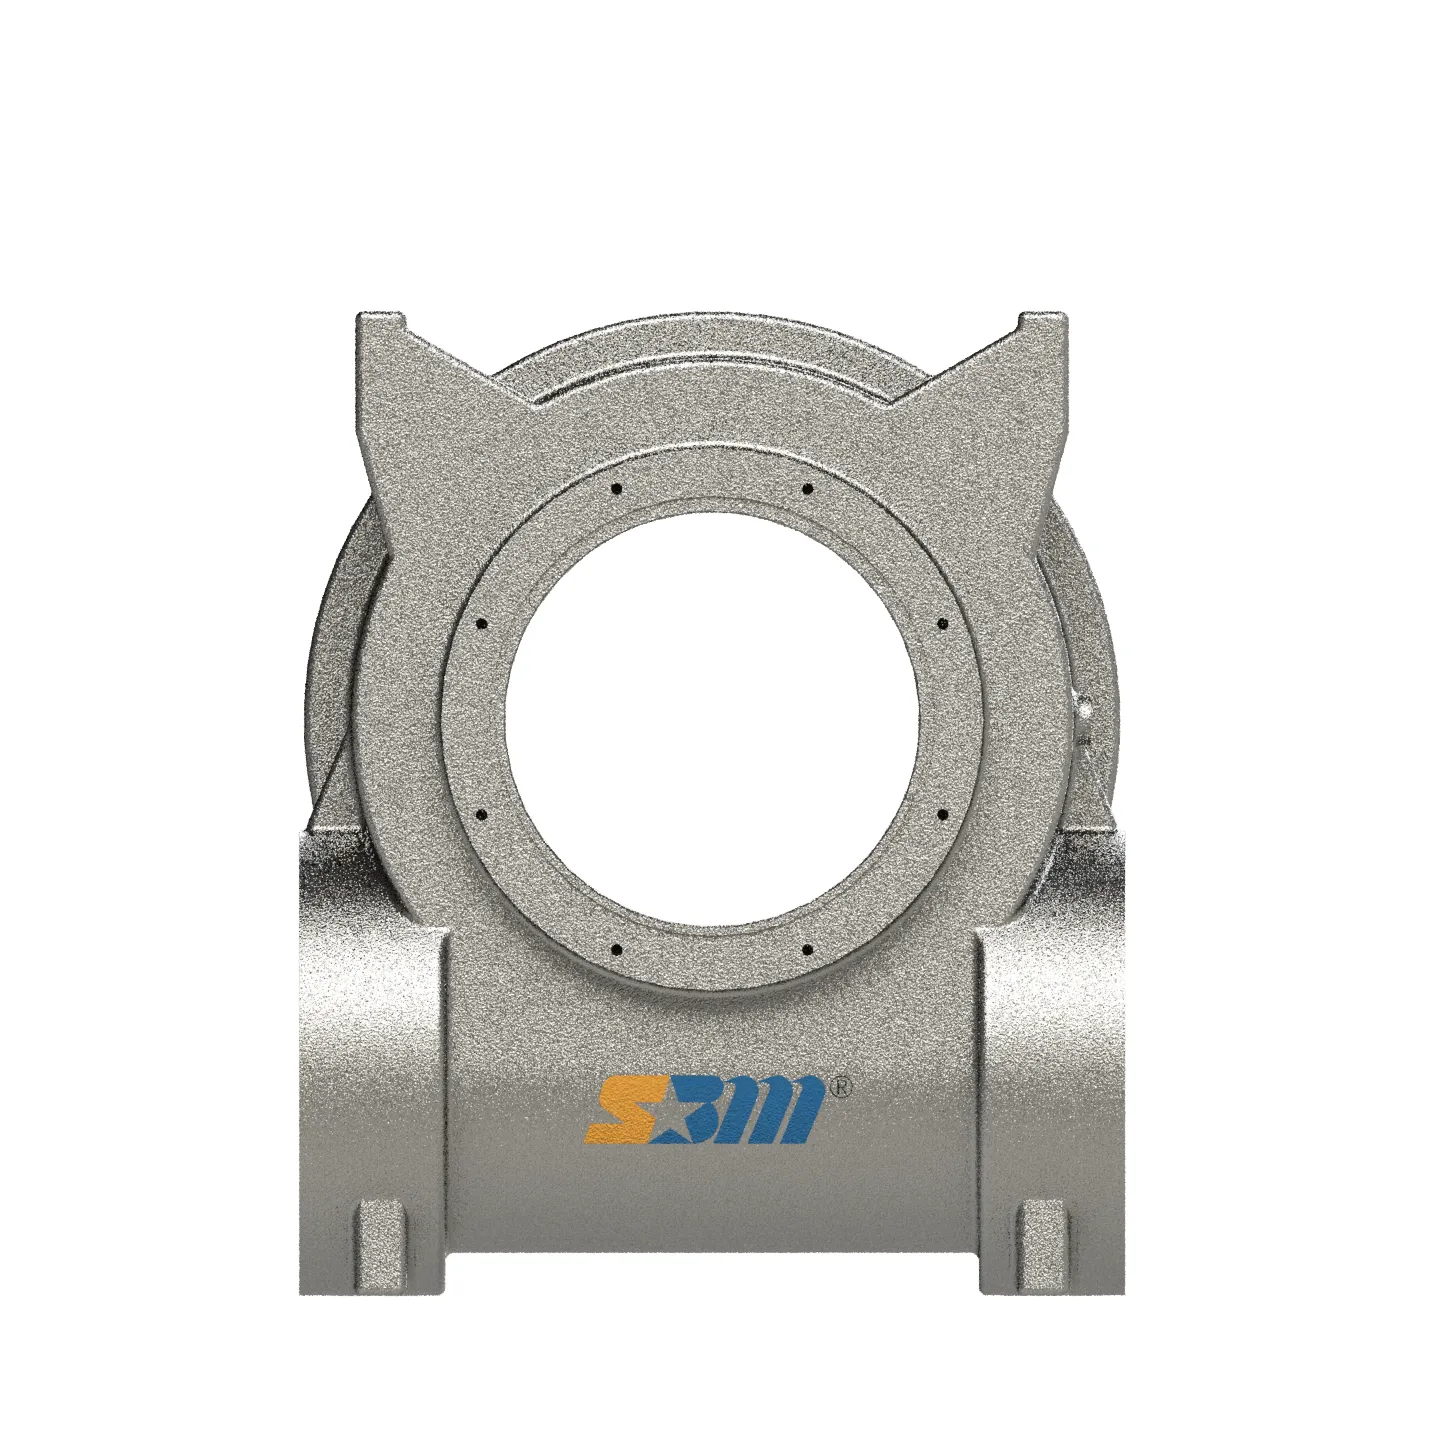
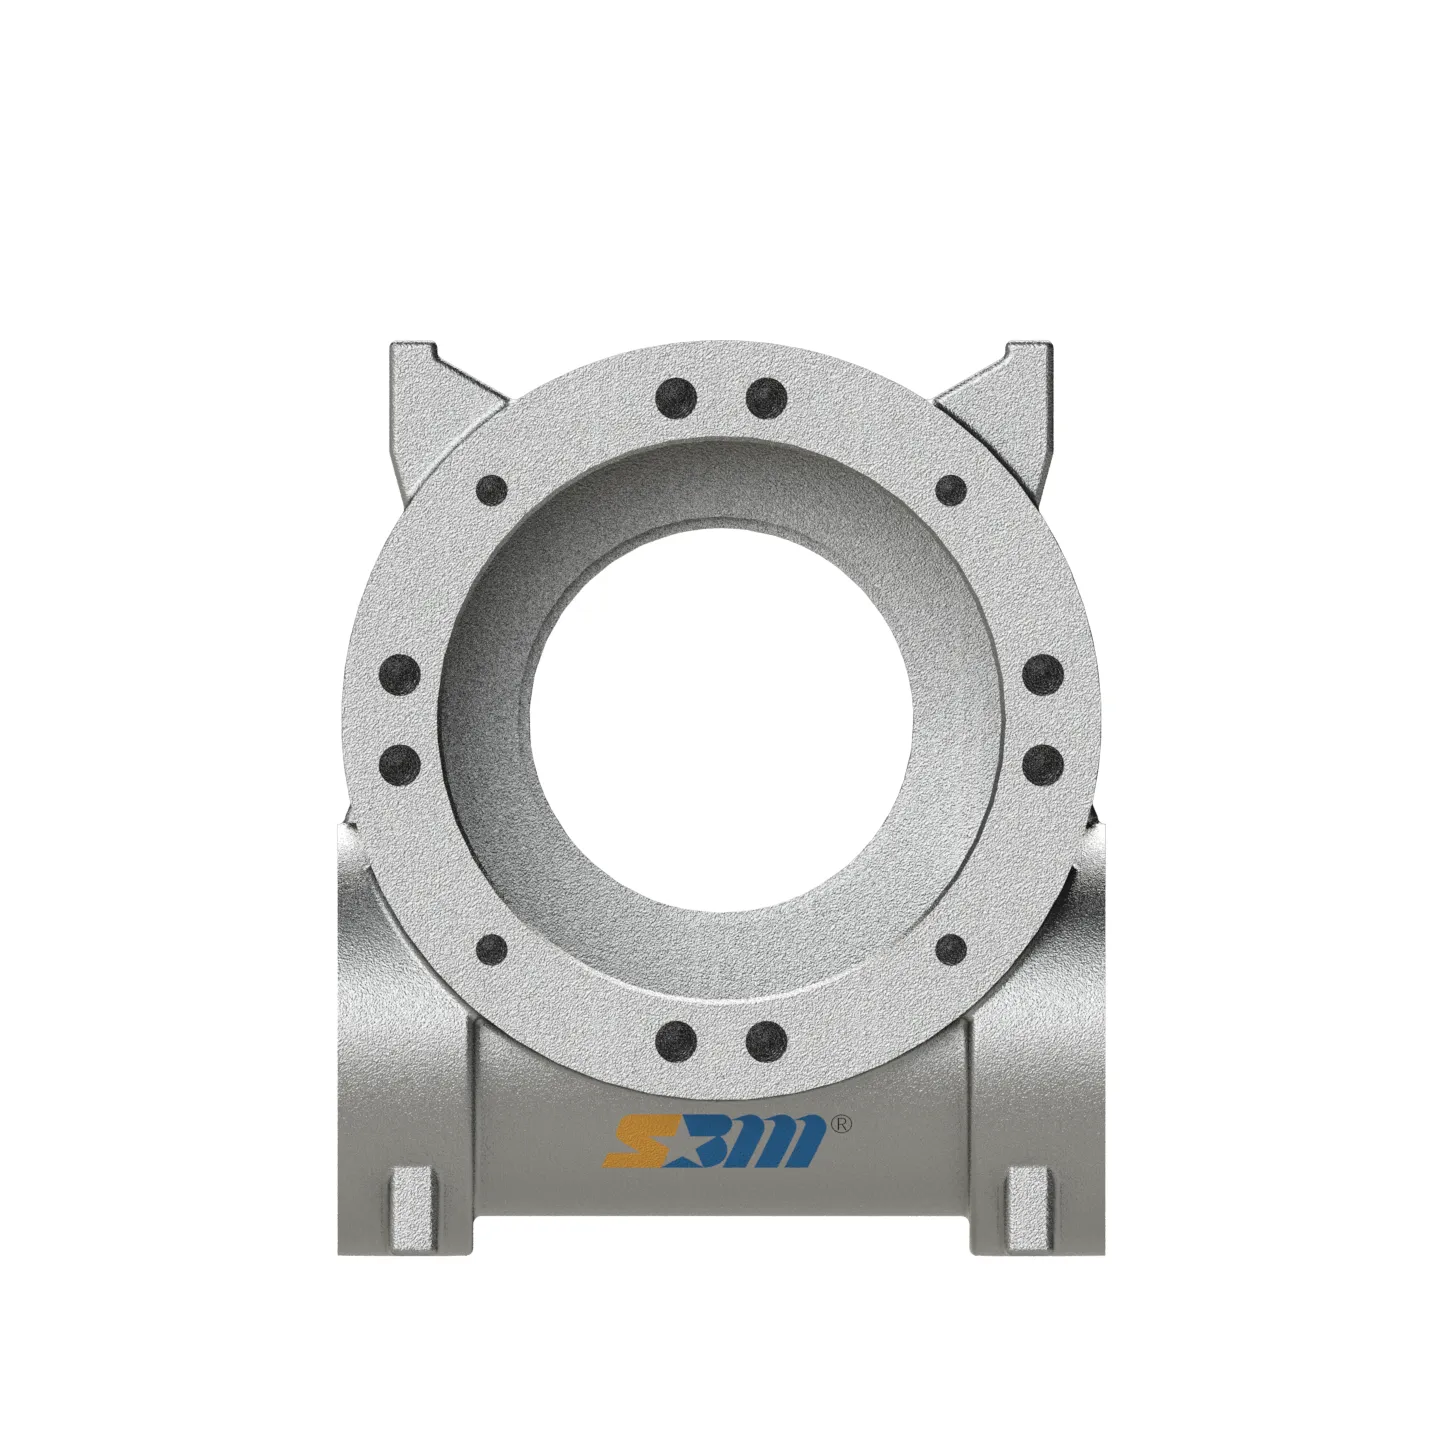
Carcasa del Actuador Rotativo S180 | Fundición por Espuma Perdida QT500 de Alto Par
¿Buscando un alojamiento de actuador rotativo S180 de servicio pesado? Descubra las carcasas de cremallera de hierro dúctil QT500-7 premium de Shellppon, fundidas mediante tecnología EPC avanzada.
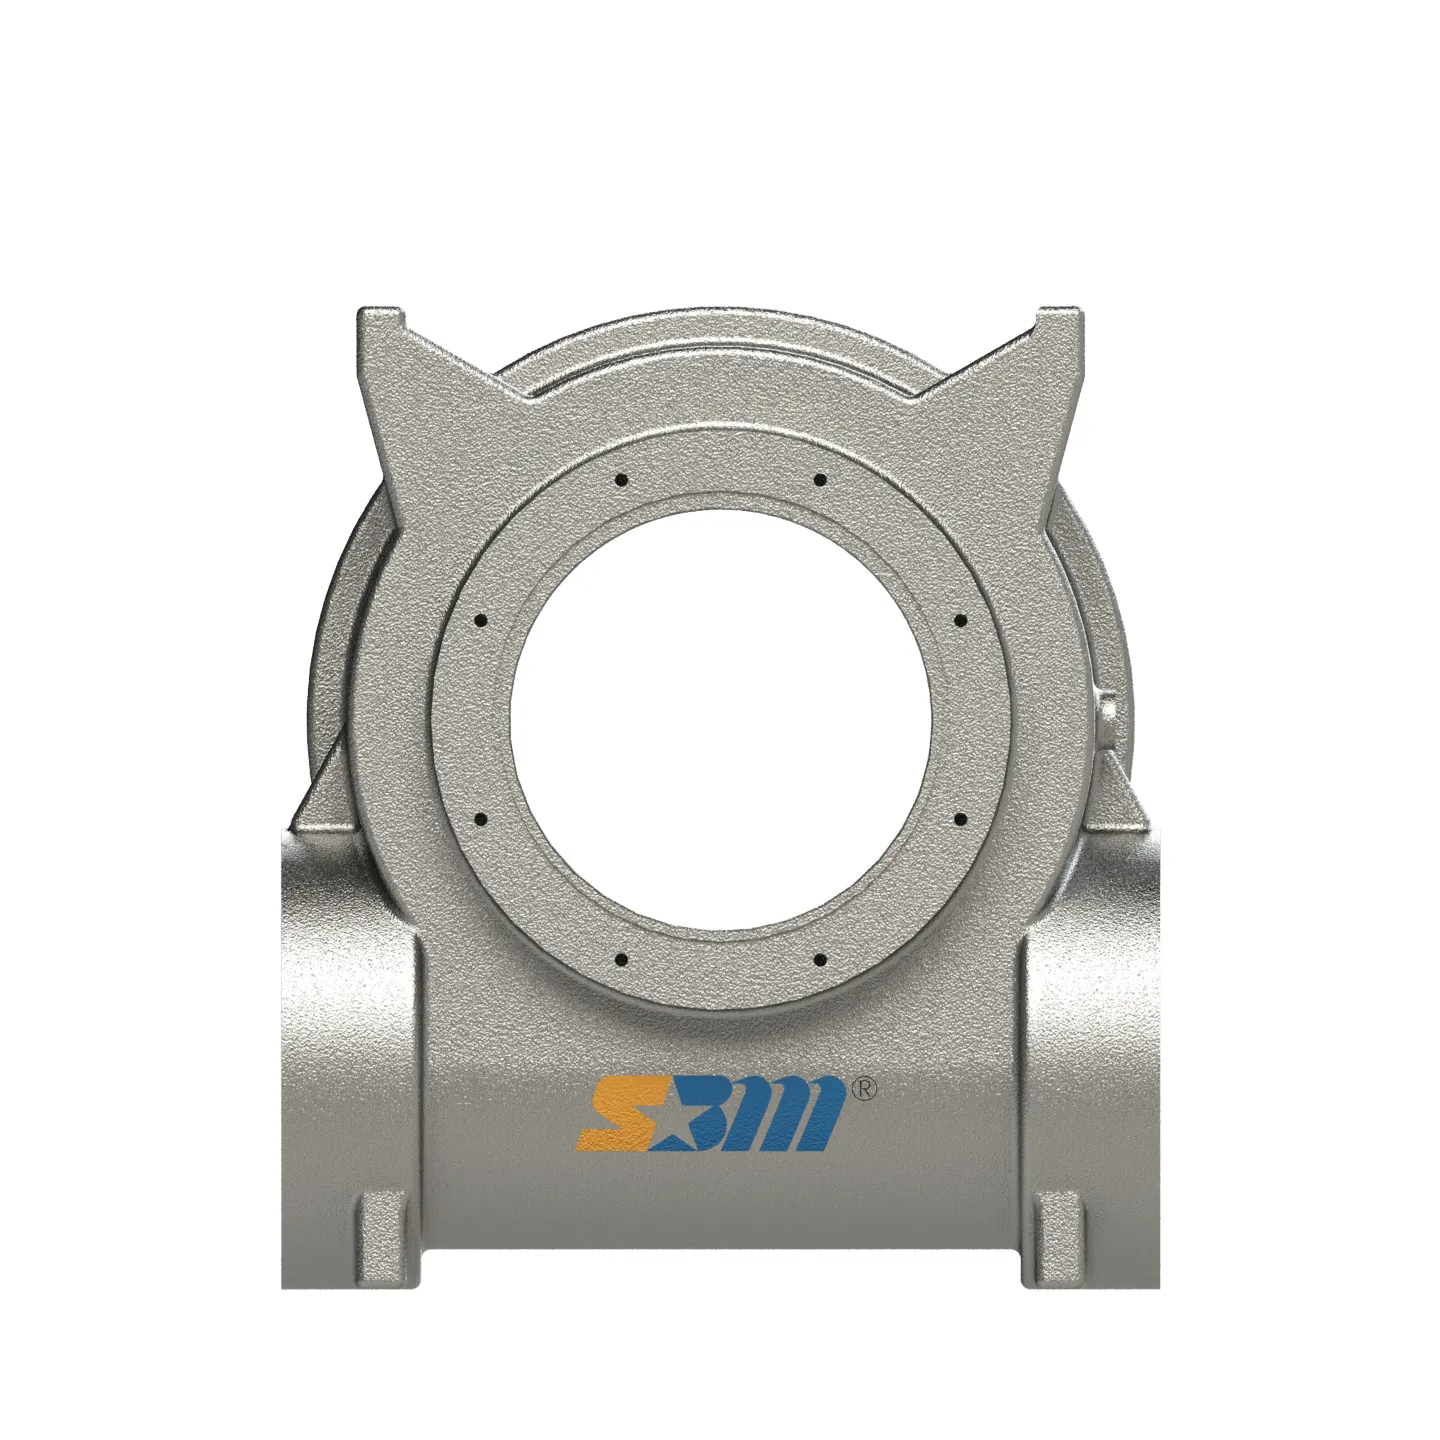
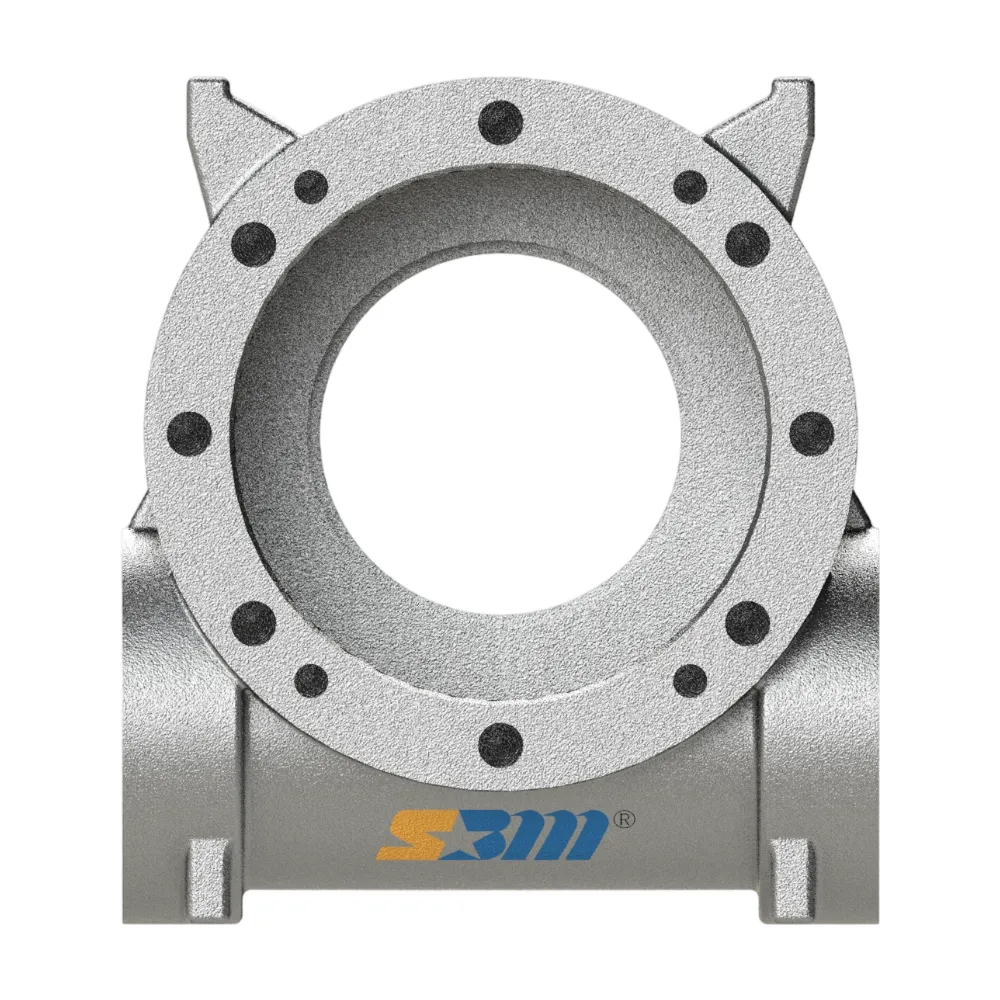
Carcasa del actuador rotativo S140 | Fundición a la cera perdida QT500 de alta resistencia
¿Busca una carcasa robusta para actuador rotativo S140? Descubra las carcasas para cremalleras de engranajes de hierro dúctil QT500-7 de alta resistencia de Shellppon, fabricadas mediante la avanzada tecnología EPC.
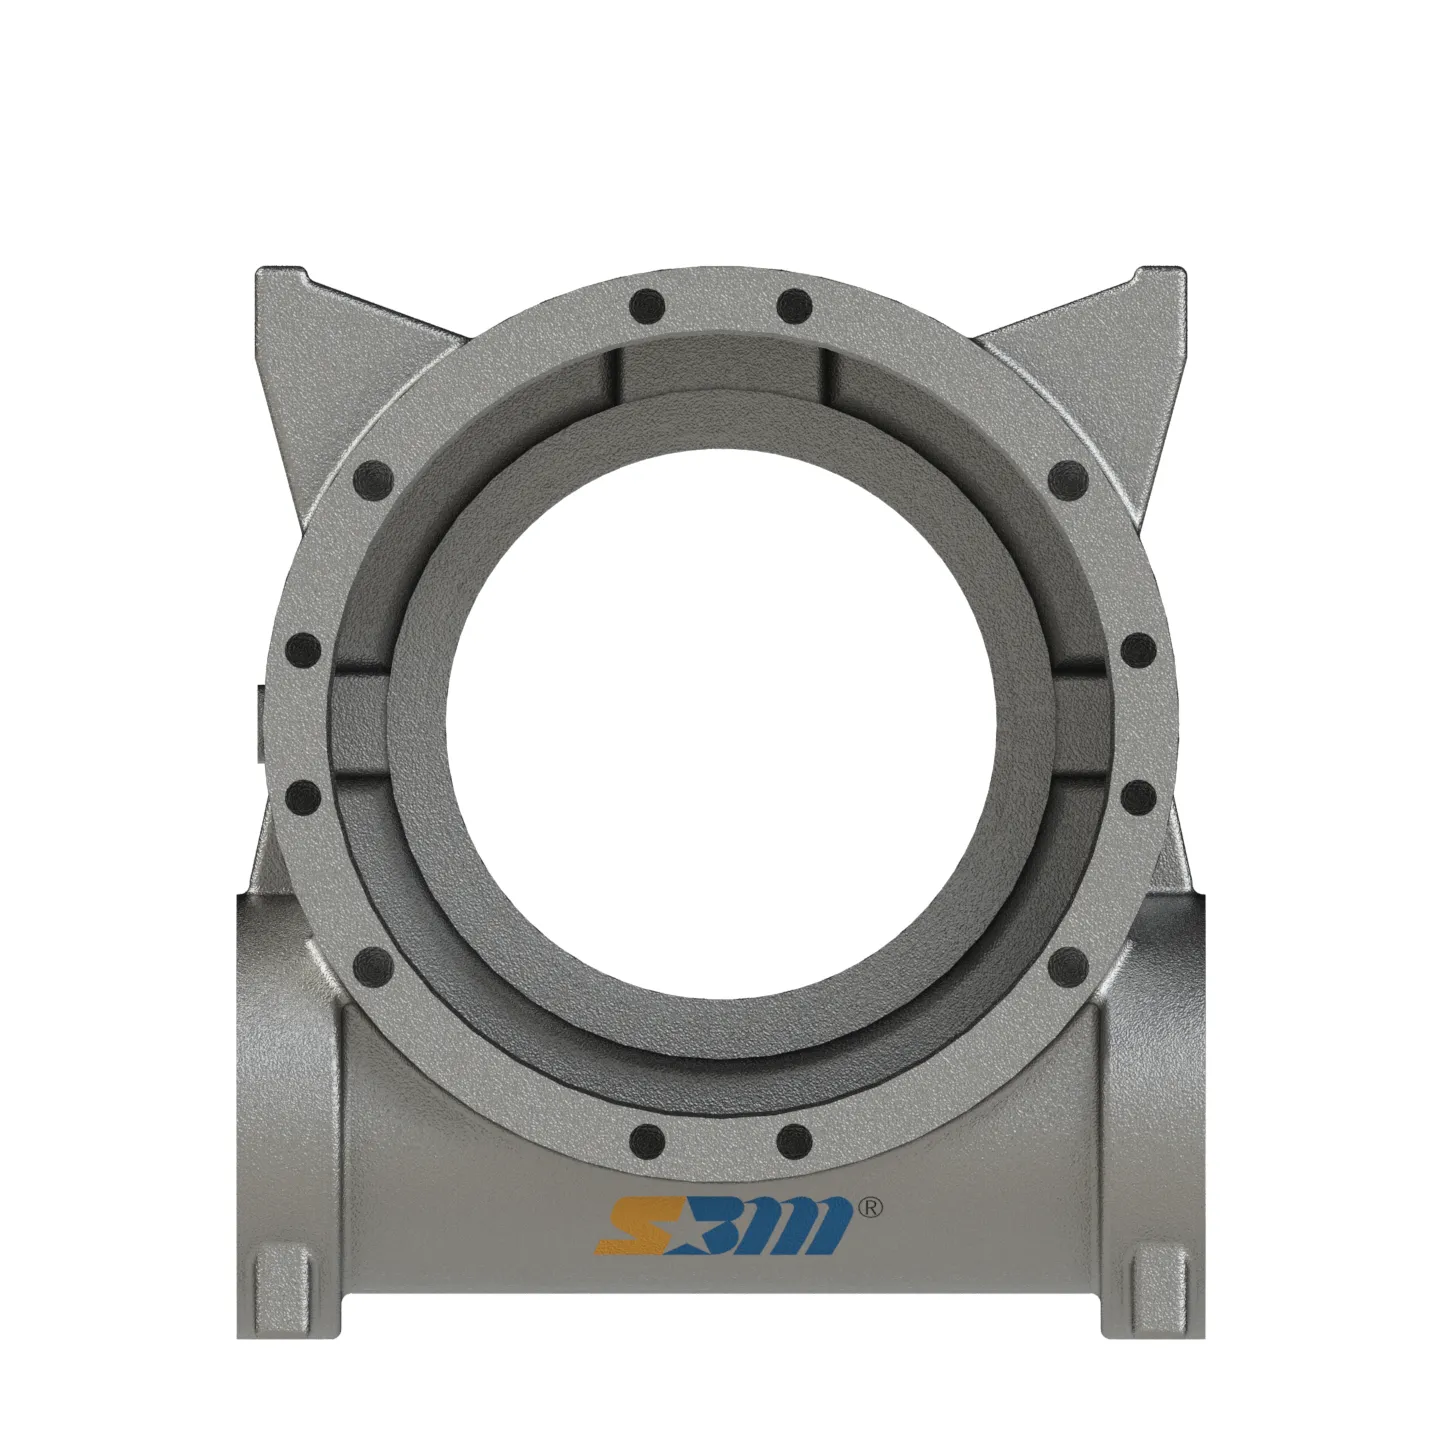
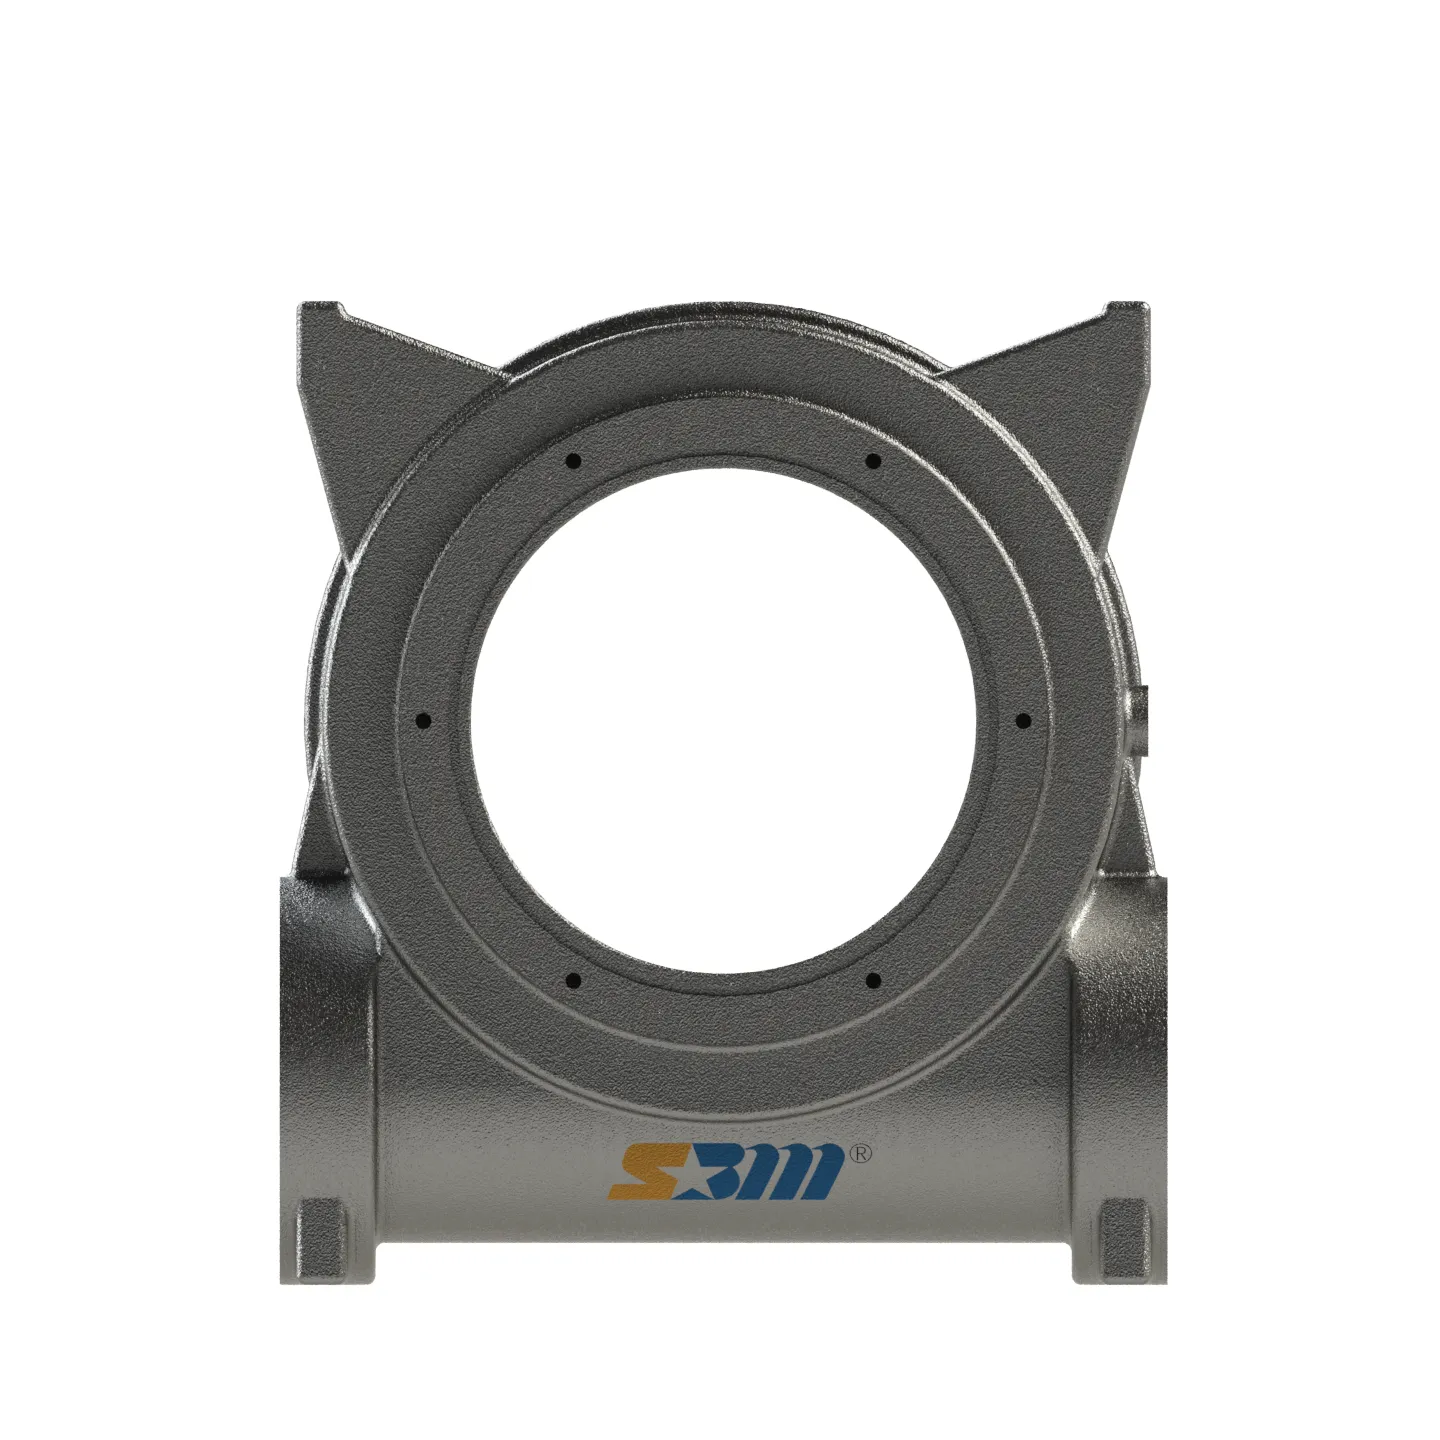
Caja de cremallera de actuador rotatorio S100
¿Buscando un alojamiento de actuador rotatorio resistente S100? Descubra los alojamientos de cremallera de engranaje de hierro dúctil QT500-7 premium de Shellppon, fundidos mediante tecnología EPC avanzada.
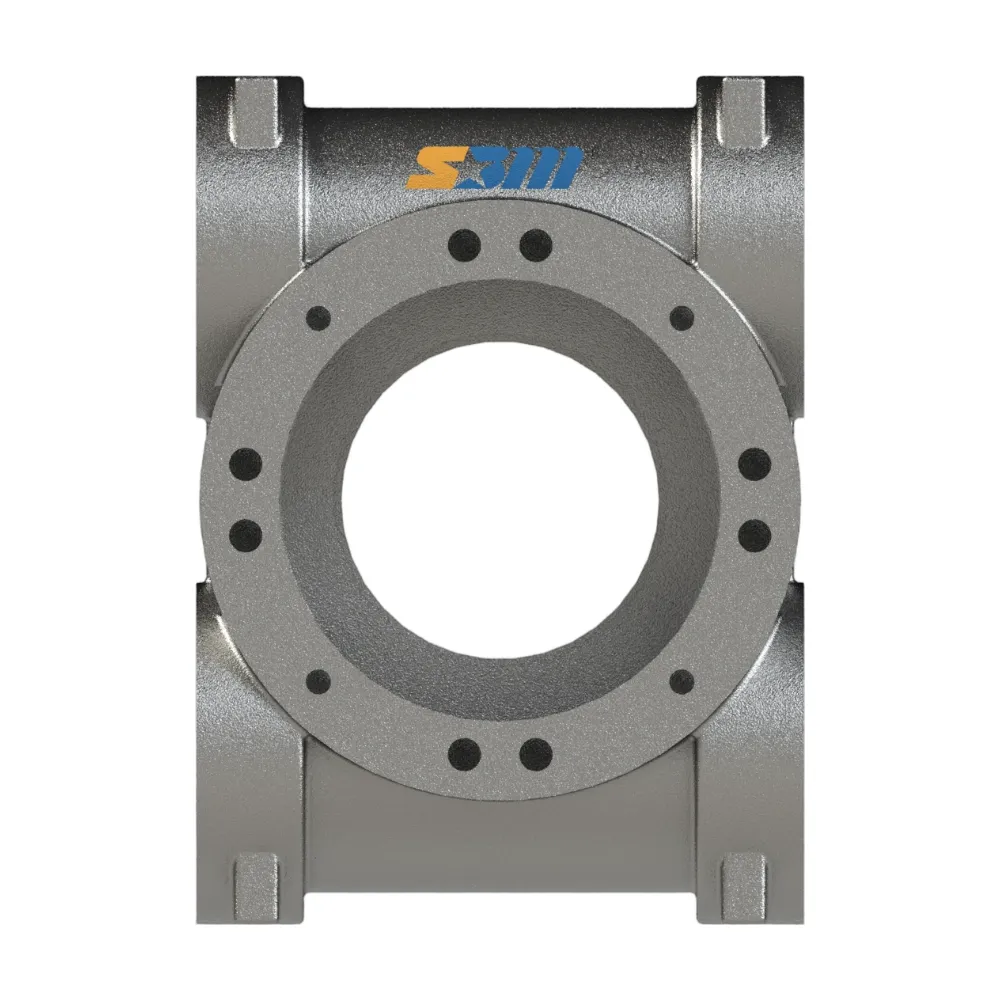
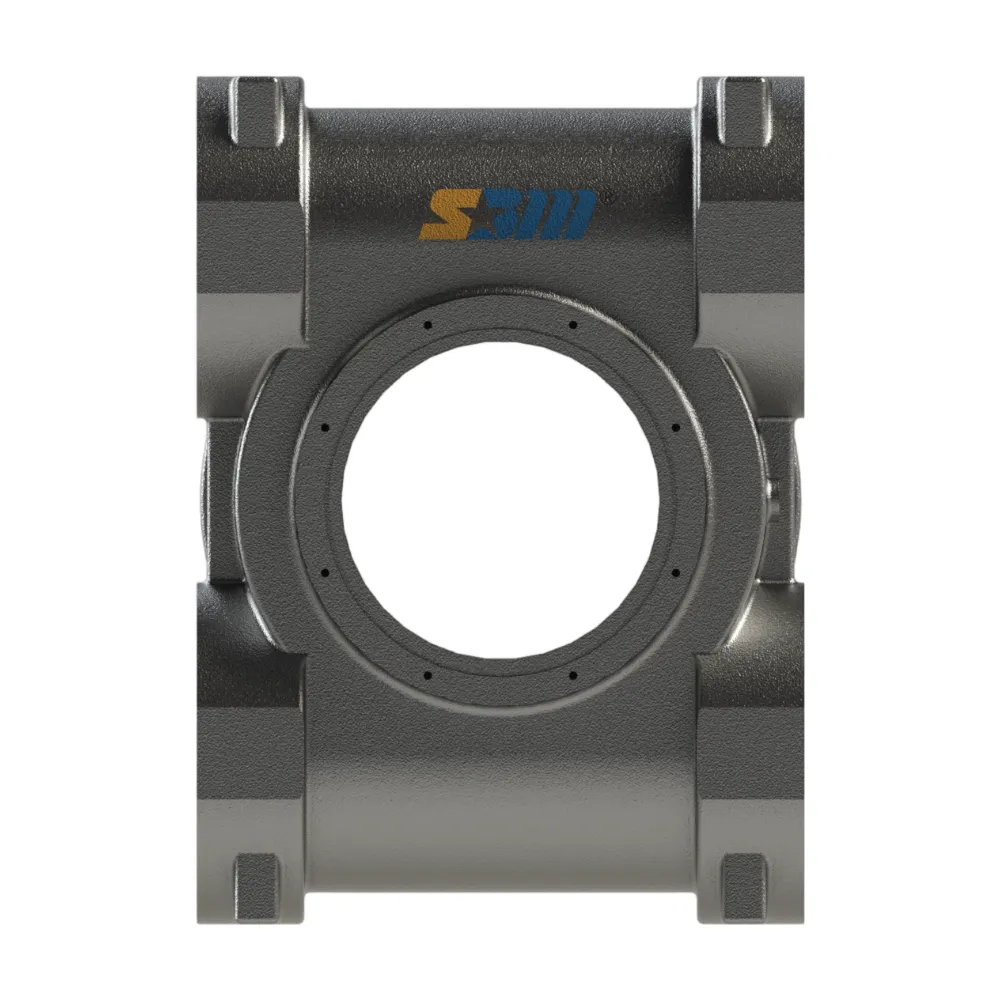
Carcasa de cremallera de actuador rotatorio D180
Descubra el alojamiento de cremallera de accionador rotativo D180 de Shellppon. Fabricado con fundición dúctil QT500-7 de alta resistencia mediante tecnología de fundición de espuma perdida (EPC) premium.


